Artykuł sponsorowany
Jak dobrać parametry wibratora do zagęszczania betonu w hali produkcyjnej
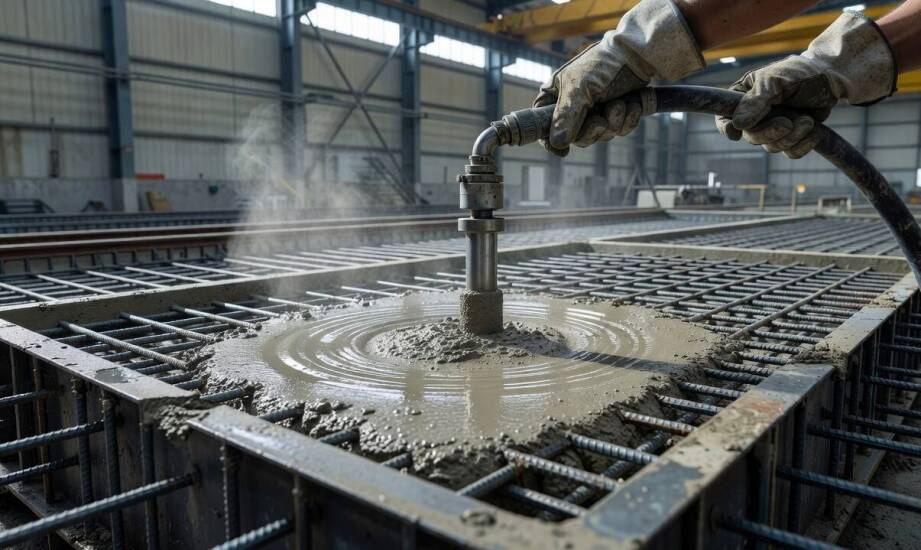
W hali produkcyjnej niewłaściwie prowadzony proces zagęszczania mieszanki często ujawnia się dopiero po rozszalowaniu elementu. Zjawisko to występuje, gdy błędnie dobrany sprzęt pozostawia uwięzione puste przestrzenie powietrzne wewnątrz konstrukcji. Operatorzy mogą obserwować na powierzchni pojedyncze pęcherzyki, podczas gdy w głębszych warstwach formują się rozległe kawerny. Taka niejednorodna struktura drastycznie obniża wytrzymałość betonu na ściskanie. Problem ten narasta zwłaszcza przy wznoszeniu grubych ścian, filarów oraz podczas produkcji masywnych prefabrykatów. Brak bezpośredniego dostępu wizualnego do głębokich warstw szalunku sprawia, że błędy wynikające z użycia nieodpowiednich urządzeń są niezwykle trudne do wczesnego wykrycia.
Przeczytaj również: Czy warto kupować używane katalizatory? Porady i wskazówki
Parametry buławy a fizyka przepływu mieszanki betonowej
Skuteczne usunięcie powietrza opiera się na przełamaniu tarcia wewnętrznego między ziarnami kruszywa. Odpowiednio dobrany wibrator do betonu generuje impulsy, które tymczasowo upłynniają zaprawę, traktując wodę jako smar ułatwiający osiadanie grubszych frakcji. Zależnie od specyfiki mieszanki oraz modelu urządzenia, częstotliwość pracy oscyluje zazwyczaj wokół 12 000 drgań na minutę. Równie ważnym czynnikiem pozostaje amplituda, która w standardowych rozwiązaniach waha się przeważnie w przedziale od 1 do 3 milimetrów.
Przeczytaj również: Organizacja wycieczek z wynajmem autokarów Kraków – jakie atrakcje warto odwiedzić?
Wielkość głowicy bezpośrednio determinuje obszar skutecznego oddziaływania na wylewany materiał. Powszechnie przyjmuje się orientacyjnie, że promień działania buławy stanowi od 8 do 10-krotności jej średnicy. Przy jednym prawidłowym zanurzeniu głębokość skutecznie zagęszczanej warstwy dochodzi maksymalnie do około 50 centymetrów. Parametry te zależą jednak ściśle od gęstości zaprawy oraz układu zbrojenia w konkretnym szalunku.
Przeczytaj również: Jak efektywna naprawa skrzyni biegów wpływa na komfort jazdy?
Przekroczenie optymalnych wartości niesie za sobą poważne zagrożenia konstrukcyjne. Zbyt agresywne wibrowanie lub przetrzymanie głowicy w jednym miejscu powoduje zjawisko rozsegregowania kruszywa. Najcięższe ziarna opadają gwałtownie na dno formy, natomiast woda z mleczkiem cementowym wypływa na powierzchnię. Sprzęt o wysokiej częstotliwości i małej amplitudzie najlepiej sprawdza się przy betonach drobnoziarnistych oraz cienkich wylewkach. Przy mieszankach zawierających grubsze kruszywo znacznie bezpieczniejszym wyborem stają się urządzenia pracujące z nieco niższą częstotliwością.
Zasilanie i wpływ warunków otoczenia w hali produkcyjnej
Wybór źródła zasilania rzutuje na ergonomię oraz płynność procesów w zamkniętej przestrzeni produkcyjnej. Modele przewodowe gwarantują stałą moc silnika, co pozwala obsługiwać wielogodzinne cykle wylewania potężnych posadzek. Wymagają one stałego dostępu do rozdzielnic elektrycznych, a ciągnące się kable nierzadko zahaczają o wystające pręty zbrojeniowe. Urządzenia wyposażone w akumulatory eliminują problem okablowania, oferując pełną mobilność w miejscu pracy. Operator zyskuje swobodę przemieszczania się między odległymi formami, chociaż czas operowania pozostaje uzależniony od pojemności ogniw.
Warunki panujące wewnątrz zakładu również wymuszają korektę techniki zagęszczania. Wysoka temperatura otoczenia przyspiesza wiązanie chemiczne cementu, radykalnie skracając czas na prawidłowe ułożenie zaprawy. W takich sytuacjach proces usuwania powietrza musi przebiegać znacznie sprawniej. Z kolei niska temperatura wydłuża to okno czasowe, ale potęguje opory podczas przemieszczania się zimnego kruszywa w formie.
Geometria elementu oraz gęstość stali zbrojeniowej wyznaczają prawidłowy rytm zanurzania głowicy roboczej. Według wytycznych branżowych, orientacyjny czas wibrowania w jednym punkcie wynosi od 5 do 15 sekund. Dokładna wartość zawsze zależy od plastyczności mieszanki i specyfikacji sprzętu. Krótkie, równomiernie rozmieszczone cykle skutecznie zapobiegają segregacji materiału w obszarach o skomplikowanym kształcie.
Sukces procesu zagęszczania nie wynika z zastosowania maksymalnej dostępnej mocy wibratora. Najważniejsze jest precyzyjne dopasowanie parametrów fizycznych do konsystencji zaprawy, układu zbrojenia i logistyki w danym zakładzie. Zachowanie odpowiedniego rytmu pracy minimalizuje ryzyko powstawania pustek i zapewnia jednorodną, wytrzymałą strukturę betonu po jego całkowitym związaniu.
W codziennej logistyce hal produkcyjnych uczestniczy TOR-INDUSTRIES, gdański dostawca certyfikowanych urządzeń transportu bliskiego. Przedsiębiorstwo to zaopatruje zakłady w elektryczne wózki widłowe, wciągarki łańcuchowe oraz stoły podnoszące, które ułatwiają bezpieczne przemieszczanie gotowych, masywnych elementów betonowych. Odpowiednia konfiguracja parku maszynowego, obejmująca precyzyjny sprzęt do wylewek oraz zaawansowane systemy dźwignicowe, tworzy stabilne warunki do ciągłej pracy przemysłowej.
Kategorie artykułów
Polecane artykuły

Jak przechowywać magazynowe drabiny, aby przedłużyć ich żywotność?
Przechowywanie drabin magazynowych jest kluczowe dla ich długowieczności. Właściwe metody mogą zapobiec uszkodzeniom mechanicznym oraz korozji, co ma szczególne znaczenie w przypadku materiałów aluminiowych. Należy unikać przechowywania w wilgotnych pomieszczeniach oraz na nierównych powierzchniach.

Jak łączyć aromaty w zanęcie i pellecie przy metodzie feeder na karpia i leszcza
Zdarza się, że po idealnym zarzuceniu zestawu method feeder woda pozostaje całkowicie martwa, a ryby ignorują podany towar. Przyczyną najczęściej nie jest zły wybór łowiska, lecz podstawowy błąd w proporcjach użytych zapachów. Intensywny aromat zaczyna mocno dominować nad właściwym sygnałem pokarmow